

Inleiding: kernwaarde en selectielogica van titaniumanodecoatingsystemen
Op het gebied van de moderne industriële elektrochemie zijn titaniumanodes vanwege hun uitstekende prestaties onmisbare kerncomponenten geworden in tal van kritische processen. Hun basisstructuur bestaat uit een titaniummetaalsubstraat bedekt met een of meer lagen actieve stoffen met specifieke elektrokatalytische eigenschappen, waardoor een uniek coatingsysteem ontstaat. Dit ontwerp combineert op ingenieuze wijze de hoge mechanische sterkte en goede corrosieweerstand van het titaniumsubstraat met de uitstekende elektrokatalytische activiteit van het coatingmateriaal, waardoor de titaniumanode stabiel en efficiënt kan werken in verschillende zware elektrochemische omgevingen.
Verschillende coatingsystemen, zoals Ru-Ir, Ir-Ta en Pt, vertonen aanzienlijke verschillen in samenstelling, microstructuur en macroscopische eigenschappen. Deze verschillen bepalen rechtstreeks hun toepasbaarheid in verschillende industriële scenario's. Ru-Ir-coatings vertonen bijvoorbeeld een extreem lage overpotentiaal in chloorontwikkelingsreacties en kunnen op efficiënte wijze de oxidatie van chloride-ionen katalyseren om chloorgas te genereren, waardoor ze op grote schaal worden gebruikt in velden die grootschalige chloorproductie op- schaal vereisen, zoals de chloor-alkali-industrie en desinfectie van waterbehandeling. Ir-Ta-coatings vertonen daarentegen een uitstekende stabiliteit onder sterke zuur-, hoge temperatuur- en zuurstofontwikkelingsreactieomstandigheden, en worden vaak gebruikt bij galvanische en elektrochemische bewerkingsprocessen met hoge eisen aan anodestabiliteit, zoals de productie van elektrolytische koperfolie en het anodiseren van aluminiumfolie. Hoewel Pt-coatings relatief duur zijn, bezitten ze een extreem hoge elektrokatalytische activiteit en chemische stabiliteit, en spelen ze een sleutelrol in hoogwaardige toepassingen met strenge eisen voor elektrodeprestaties en lage kostengevoeligheid, zoals protonenuitwisselingsmembraanbrandstofcellen (PEMFC) en hoogwaardige elektronische galvanisering.
Geconfronteerd met zo'n breed scala aan coatingsystemen, is het selecteren van de meest geschikte titaniumanodecoating voor specifieke industriële toepassingen een cruciale kwestie geworden voor veel ingenieurs en besluitvormers in ondernemingen. Dit impliceert niet alleen een diepgaand inzicht in de technische kenmerken van verschillende coatingsystemen, maar vereist ook een uitgebreide overweging van de specifieke bedrijfsomstandigheden van de toepassingsscenario's, zoals de impact van de elektrolytsamenstelling, temperatuur, stroomdichtheid, werkspanning en andere factoren op de prestaties en levensduur van de anode. Tegelijkertijd hebben verschillende klantgroepen aanzienlijke verschillen in hun behoeften aan titaniumanodecoatingsystemen als gevolg van variaties in hun industrieën, toepassingsscenario's en aandachtsgebieden.
Dit artikel is bedoeld om systematisch de technische kenmerken, toepasbare scenario's en selectiestrategieën van gangbare coatingsystemen zoals Ru-Ir, Ir-Ta en Pt te analyseren als reactie op de typische behoeften van de bovengenoemde zes klantgroepen. Door de prestaties van verschillende coatingsystemen onder verschillende bedrijfsomstandigheden diepgaand te analyseren en praktische toepassingsgevallen te combineren, biedt het wetenschappelijke en praktische selectiesuggesties voor elke klantengroep, waardoor gebruikers beter geïnformeerde en redelijke beslissingen kunnen nemen wanneer ze worden geconfronteerd met complexe industriële toepassingsbehoeften, waardoor de voordelen van titaniumanodecoatingsystemen ten volle worden benut en de efficiëntie, kwaliteit en duurzaamheid van de industriële productie worden verbeterd.
I. Kerncoatingsystemen: kenmerken en chemische grondbeginselen
De selectie van een coatingsysteem is in essentie het streven naar een optimaal evenwicht tussen activiteit, stabiliteit en kosten, gebaseerd op de katalytische eisen van de beoogde elektrochemische reactie (zoals zuurstof- of chloorontwikkeling) en de corrosiviteit van de elektrolyt.
| Coatingsysteem | Kernoxiden | Typische atoomverhouding | Primaire elektrochemische reactie | Belangrijkste kenmerken | Optimale applicatieomgeving |
|---|---|---|---|---|---|
| Ru-Ir-serie (chloor-evoluerend) | RuO₂, IrO₂ | Ru:Ir=3:7 tot 7:3 | Chloorontwikkelingsreactie (CER) | Zeer laag potentieel voor chloorontwikkeling (<1.13V), high catalytic activity, relatively manageable cost. | Chloride-ionomgevingen (pekel, zeewater, HCl) |
| Ir-Ta-serie (zuurstof-evoluerend) | IrO₂, Ta₂O₅ | Ir:Ta=7:3 tot 3:7 | Zuurstofontwikkelingsreactie (OER) | Uitstekende OER-stabiliteit in zure omgevingen; coating is robuust en duurzaam. | Zure, sterk oxiderende omgevingen (zwavelzuur, salpeterzuur, PEM-elektrolyse) |
| Platina (Pt)-coating | Pt (metaaltoestand) | -- | OER / CER (Universeel) | Beste geleidbaarheid, lage overpotentiaal, maar pure Pt-coating kan gemakkelijk worden afgebroken onder krachtige zuurstofontwikkeling. | Galvaniseren met lage- huidige precisie, onderzoek, specifieke elektrochemische synthese met- hoge waarde |
| Composietcoatings met meerdere- componenten | Ru-Ir-Ta, Ru-Ir-Pt-Ti, enz. | Naar behoefte aangepast | OER / CER (verbeterd) | Brengt eigenschappen in evenwicht door middel van elementdoping.Ta verlengt de levensduur, Pt onderdrukt nevenreacties. | Zware bedrijfsomstandigheden (hoge temperatuur, hoge stroomdichtheid, complexe media) |
De wetenschappelijke aard van coatingfalen:Het falen van alle coatings wordt veroorzaakt door het elektrochemisch oplossen van de actieve componenten of door de vorming van niet-actieve oxiden (zoals TiO₂), wat leidt tot 'passivering'. Het kiezen van een compatibele coating betekent daarom het kiezen van het pad met het langzaamste uitvalpercentage.
II. Corrosie-/kathodische beschermingsingenieurs (Persona A): aanpassing aan de omgeving en oplossingen voor bescherming op lange termijn-
(I) Vergelijking van typische coatingsystemen en aanpassing aan de omgeving
1. Ru-Ir-coating: kosten-effectieve keuze voor bodem- en betonomgevingen

Ru-Ir-coating is een veelgebruikt coatingsysteem in kathodische beschermingssystemen voor ondergrondse pijpleidingen en betonconstructies. De samenstelling omvat voornamelijk oxiden van ruthenium (Ru) en iridium (Ir), met titanium als substraat om deze actieve stoffen te dragen. Op microniveau heeft de Ru-Ir-coating een unieke kristalstructuur en elementverdeling, waardoor deze uitstekende prestaties levert in neutrale tot zwak alkalische media.
In bodem- en betonomgevingen biedt Ru-Ir-coating talloze voordelen. Ten eerste heeft het een lage overpotentiaal voor chloorontwikkeling, waardoor de oxidatie van chloride-ionen efficiënter kan worden gekatalyseerd om chloorgas te genereren, waardoor voldoende elektronen worden geleverd voor kathodische bescherming en het remmen van metaalcorrosie. Bij de kathodische bescherming van ondergrondse pijpleidingen bevat de bodem doorgaans een bepaalde hoeveelheid chloride-ionen. De lage chloorontwikkeling en overpotentiaalkarakteristiek van Ru{4}}Ir-coating zorgt ervoor dat deze snel kan reageren, een effectief elektrisch veld met kathodische bescherming tot stand kan brengen en corrosie van pijpleidingmetalen kan voorkomen.
Ten tweede kan de structuur van de Ru-Ir-coating de passivatie van het titaniumsubstraat effectief remmen. Bij langdurig gebruik- kan het titaniumsubstraat in bepaalde omgevingen een passieve film vormen, wat leidt tot een afname van de anodeprestaties. Ru-Ir-coating kan echter de activiteit van het titaniumsubstraat behouden via zijn eigen elektrochemische reacties, waardoor wordt verzekerd dat de anode altijd in goede staat verkeert. Deze eigenschap is van cruciaal belang voor het garanderen van de stabiliteit op lange termijn- van het kathodische beschermingssysteem.
Vanuit het perspectief van praktische toepassing moet de ontwerpstroomdichtheid van Ru{0}}Ir-gecoate titaniumanodes in omgevingen met een lage bodemweerstand binnen een gematigd bereik worden geselecteerd om een stabiele werking van de anode en een stabiele levensduur van de coating te garanderen. In algemene toepassingsgevallen met betrekking tot olie- en gasvelden in het Midden-Oosten werd bij een kathodisch beschermingssysteem voor de bodemplaat van een opslagtank gebruik gemaakt van Ru-Ir-gecoate titaniumanoden. Vóór gebruik was de corrosiesnelheid van de bodemplaat van de opslagtank relatief hoog, waardoor de veiligheid en levensduur van de opslagtank ernstig werden aangetast. Na het gebruik van Ru-Ir-anodes kan de corrosiesnelheid aanzienlijk worden verminderd, wat de levensduur van de opslagtank effectief kan verlengen en de onderhoudskosten en potentiële veiligheidsrisico's kan verminderen. Dit bewijst volledig het effectieve beschermende effect van Ru-Ir-coating op metalen constructies in bodemomgevingen.
2. Ir-Ta-coating: "Corrosieweerstand Elite" voor maritieme en- zoute omgevingen

Ir-Ta-coating bestaat voornamelijk uit oxiden van iridium (Ir) en tantaal (Ta), ook met titanium als substraat. Deze coating verschilt van de Ru{2}}Ir-coating wat betreft kristalstructuur en elementsamenstelling, waardoor deze een unieke corrosieweerstand krijgt in mariene en- zoute omgevingen.
In zeewater en omgevingen met een hoge chloride-ionconcentratie vertoont de Ir-Ta-coating een uitstekende stabiliteit. De corrosiesnelheid is extreem laag, voornamelijk vanwege het hoge potentieel voor zuurstofontwikkeling. Bij deze hoge potentiaal is het minder waarschijnlijk dat oxidatiereacties op het anodeoppervlak optreden, waardoor oxidatief falen van de anode wordt vermeden. In het huidige kathodische beschermingssysteem van offshore-platforms stellen de hoge corrosiviteit van zeewater en de complexe elektrochemische omgeving extreem hoge eisen aan anodes. Ir-Ta-coating kan in dergelijke omgevingen een stabiele werkingstoestand handhaven en betrouwbare kathodische bescherming bieden voor de staalconstructies van het platform.
Bovendien wordt de hoge stabiliteit van Ir{0}}Ta-coating ook weerspiegeld in het vermogen ervan om verschillende agressieve stoffen in zeewater en hoog- zoute omgevingen te weerstaan. Componenten zoals sulfaat- en magnesiumionen in zeewater kunnen de anode bijvoorbeeld onder bepaalde omstandigheden aantasten, maar de Ir-Ta-coating kan deze corrosie effectief weerstaan en de prestaties van de anode op lange- termijn garanderen.
Bij het ontwerpen en gebruiken van Ir-Ta-gecoate titaniumanodes moet aandacht worden besteed aan enkele belangrijke parameters. De afstand tussen de anoden moet voldoende zijn om een uniforme stroomverdeling te garanderen en om ongelijkmatige anodeprestaties, veroorzaakt door overmatige of onvoldoende lokale stroom, te voorkomen. De laagdikte moet aan bepaalde normen voldoen, wat ook een belangrijke factor is om de stabiliteit van de anode op lange termijn te garanderen. Een dikkere coating kan een betere bescherming bieden en de erosie van het titaniumsubstraat door de elektrolyt verminderen. In praktische toepassingen is uit langetermijnmonitoring gebleken dat Ir-Ta-gecoate titaniumanodes, ontworpen volgens redelijke parameters, ervoor kunnen zorgen dat de potentiële fluctuatie op lange termijn- binnen een stabiel bereik ligt, wat een stabiele potentiële output oplevert voor het kathodische beschermingssysteem en de veiligheid van metalen constructies garandeert. Bij de kathodische bescherming van funderingsconstructies van sommige Europese offshore windparken zijn bijvoorbeeld Ir-Ta-gecoate titaniumanodes toegepast. Na jarenlang gebruiksmonitoring zijn de prestaties van de anode stabiel en ligt de potentiële fluctuatie altijd binnen het toegestane bereik, wat de funderingsconstructies van windparken effectief kan beschermen tegen zeewatercorrosie.
(II) Belangrijke technische parameterontwerp- en verificatiemethoden
Naast het selecteren van het juiste coatingsysteem moeten corrosie-/kathodische beschermingsingenieurs ook een wetenschappelijk ontwerp uitvoeren van belangrijke technische parameters (zoals levensduur, stroomdichtheid, coatingdikte) van titaniumanodes en strikte verificatie van de prestaties op de lange- termijn om ervoor te zorgen dat de anodes aan de daadwerkelijke technische behoeften kunnen voldoen. Het volgende zal zich richten op de introductie van het berekeningsmodel voor de levensduur en methoden voor prestatieverificatie op de lange termijn.
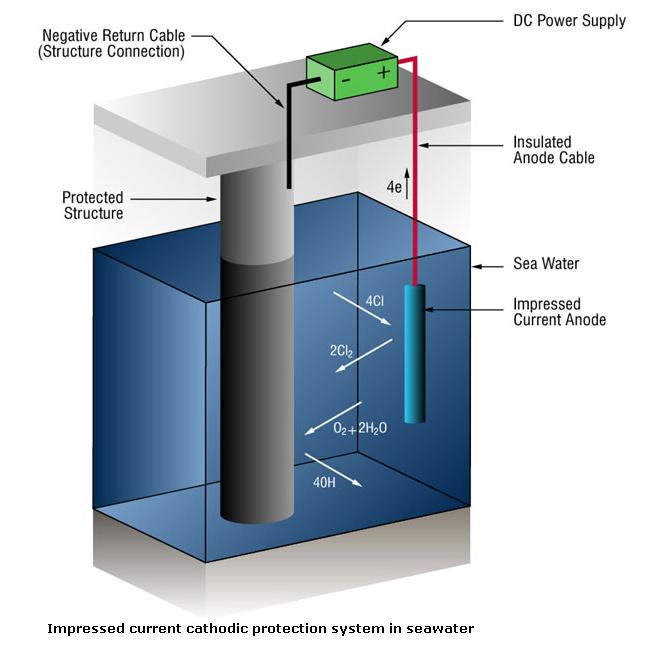
1. Berekeningsmodel voor levensduur: De levensduur van titaniumanodes wordt voornamelijk bepaald door het verbruik van de actieve componenten in de coating. Op basis van de elektrolysewet van Faraday kan het levensduurberekeningsmodel van titaniumanodes worden afgeleid: levensduur (jaren)=(totale massa actieve stoffen in de coating x constante van Faraday) / (stroomdichtheid x anodeoppervlak x tijdconversiefactor x valentietoestand van actieve stoffen). Daaronder de totale massa aan actieve stoffen in de coating=Coatingbelasting (g/㎡) × anodeoppervlak (㎡); De constante van Faraday is 96485C/mol; de tijdconversiefactor is 365×24×3600 (seconden omrekenen naar jaren); de valentietoestand van actieve stoffen (zoals Ru⁴+, Ir⁴+) is gewoonlijk 4. Voor een titaniumanode met Ru-Ir-coating met een coatingbelasting van 5g/㎡, een anodeoppervlak van 1㎡ en een werkstroomdichtheid van 8A/㎡ is de berekende levensduur bijvoorbeeld (5×1×96485)/(8×1×365×24×3600×4) ≈ 18 jaar. Dit model kan een wetenschappelijke basis bieden voor de selectie en het ontwerp van titaniumanodes in de techniek, maar er moet worden opgemerkt dat de werkelijke levensduur zal worden beïnvloed door factoren zoals de uniformiteit van de coating, de samenstelling van de elektrolyt en de fluctuatie van de werkstroom. Daarom moet bij het ontwerp rekening worden gehouden met passende veiligheidsmarges (meestal 1,2-1,5 keer de berekende levensduur).
2. Methode voor prestatieverificatie op de lange- termijn: Om de lange-stabiliteit van titaniumanodes in daadwerkelijke gebruiksomgevingen te garanderen, is het noodzakelijk om prestatieverificatie op lange- termijn uit te voeren door middel van versnelde corrosietests en- ingravingstests op locatie. De versnelde corrosietest simuleert de zware gebruiksomgeving (zoals hoge temperaturen, hoge concentratie elektrolyt, hoge stroomdichtheid) in het laboratorium en evalueert in korte tijd de prestatieverslechteringswet van de anode. De zoutsproei-versnelde corrosietest (in overeenstemming met de ASTM B117-norm) kan bijvoorbeeld de maritieme omgeving met een hoog- zoutgehalte simuleren en de veranderingen in het uiterlijk, het potentieel en de corrosiesnelheid van de anode van de coating na een bepaalde tijdsperiode waarnemen; de versnelde elektrolysetest kan de werkstatus van de anode op de lange- termijn onder de ontwerpstroomdichtheid simuleren, en de levensduur van de anode evalueren door het verbruik van de actieve componenten in de coating te meten. Bij de ingravingstest op-site wordt de titaniumanode in de daadwerkelijke gebruiksomgeving begraven (zoals de grond of het zeewater van de projectlocatie) en worden het potentieel, de stroomopbrengst en de integriteit van de coating van de anode regelmatig gevolgd en bewaakt (zoals elke 6 maanden, 1 jaar, 3 jaar). De begraaftest ter plaatse- kan de prestaties van de anode in de werkelijke omgeving het beste weergeven. Over het algemeen is het vereist dat de potentiële vervalsnelheid van de anode na drie jaar gebruik op locatie minder dan 5% per jaar bedraagt en dat de coating geen duidelijke afbladdering, barsten of corrosie vertoont, wat geacht kan worden te voldoen aan de prestatie-eisen op lange termijn. Bovendien is het tijdens het verificatieproces ook noodzakelijk om de samenstelling van de elektrolyt rond de anode te detecteren om de ophoping van schadelijke ionen (zoals fluoride-ionen) te voorkomen die de corrosie van het titaniumsubstraat kunnen versnellen.
|
Coatingsysteem |
Toepasselijke omgeving |
Kernprestatie-indicatoren |
Belangrijke ontwerpparameters |
Voordelen |
|
Ru-Ir-coating |
Neutrale tot zwak alkalische grond, betonnen omgeving (bodemweerstand kleiner dan of gelijk aan 50Ω·m) |
Overpotentiaal chloorontwikkeling Minder dan of gelijk aan 0,15 V; corrosiesnelheid Minder dan of gelijk aan 0,01 mm/jaar; potentieel fluctuatiebereik Minder dan of gelijk aan 10 mV |
Coatingbelasting 5-12g/㎡; werkstroomdichtheid 2-10A/㎡; laagdikte 10-15μm |
Hoge kosten-effectiviteit; uitstekende katalytische activiteit in de ontwikkeling van chloor; kan de passivatie van titaniumsubstraten remmen; geschikt voor de meeste kathodische beschermingsscenario's voor bodem en beton |
|
Ir-Ta-coating |
Marine environment, high-salt environment (chloride ion concentration >30.000 ppm)
|
Potentieel voor zuurstofontwikkeling Groter dan of gelijk aan 1,6 V; corrosiesnelheid Minder dan of gelijk aan 0,005 mm/jaar; potentieel fluctuatiebereik Minder dan of gelijk aan 5 mV |
Coatingbelasting 8-15g/㎡; werkstroomdichtheid 5-15A/㎡; laagdikte 15-20 μm |
Extreem sterke corrosiebestendigheid; hoge stabiliteit in een omgeving met een hoog-zoutgehalte; kan golfimpact en aanhechting van mariene organismen weerstaan; lange levensduur |
III. Elektroplatings-/PCB-/koperfolie-procesingenieurs (Persona B): strategieën voor precisiecontrole en efficiëntie-optimalisatie
(I) Kernimpact van coatingsystemen op coatingkwaliteit
Voor procesingenieurs op het gebied van galvaniseren/PCB/koperfolie is de kernvraag het waarborgen van de uniformiteit en consistentie van de gegalvaniseerde laag, het verbeteren van de galvaniseerefficiëntie en productopbrengst, en tegelijkertijd voldoen aan de milieubeschermingseisen van het productieproces. De prestaties van de titaniumanodecoating hebben rechtstreeks invloed op de stroomverdeling tijdens het galvaniseerproces, de katalytische activiteit van de elektrodereactie en de zuiverheid van de gegalvaniseerde laag, waardoor de kwaliteit van het uiteindelijke gegalvaniseerde product wordt bepaald. Het volgende zal zich richten op het analyseren van de impact van twee typische coatingsystemen (Ru-Ir-Ta-composietcoating en Pt-coating) op de galvaniseerkwaliteit en hun toepassingsscenario's.
1. Ru-Ir-Ta-composietcoating: uniformiteitsgarantie voor galvaniseren met hoge-dichtheid

Bij galvanisatiescenario's met hoge{0}}dichtheid, zoals verticale continue galvanisatie van PCB's (VCP) en de productie van elektrolytische koperfolie, zijn de eisen voor de uniformiteit van de gegalvaniseerde laag extreem streng. De lijnbreedte van fijne PCB-lijnen is bijvoorbeeld meestal minder dan 50 μm en de diktefout van de gegalvaniseerde laag moet binnen ± 5% worden gecontroleerd; de dikte-uniformiteit van elektrolytische koperfolie (vooral ultra-dunne koperfolie met een dikte van minder dan of gelijk aan 12 μm) heeft rechtstreeks invloed op de treksterkte en elektrische geleidbaarheid. De Ru-Ir-Ta-composietcoating is een ternaire oxidecoating bestaande uit rutheniumoxide, iridiumoxide en tantaaloxide. Het heeft de kenmerken van een uniforme stroomverdeling, hoge katalytische activiteit en goede stabiliteit, die effectief de uniformiteit van de gegalvaniseerde laag kunnen garanderen in galvanische scenario's met hoge dichtheid.
De reden waarom de Ru{0}}Ir-Ta-composietcoating een uniforme stroomverdeling kan bereiken, is dat de unieke korrelgrensstructuur op nanoschaal de weerstand van het elektrodeoppervlak kan verminderen en de stroom gelijkmatig over het gehele elektrodeoppervlak kan verdelen, waardoor het "randeffect" wordt vermeden (het fenomeen dat de stroomdichtheid aan de rand van het werkstuk hoger is dan die in het midden, wat resulteert in een ongelijkmatige dikte van de gegalvaniseerde laag) dat gemakkelijk kan optreden bij traditioneel galvaniseren. Tegelijkertijd zorgen de Ru- en Ir-componenten in de coating voor een hoge elektrokatalytische activiteit, die de reactiesnelheid van de elektrode kan versnellen, de efficiëntie van het galvaniseren kan verbeteren en de galvaniseertijd kan verkorten; de Ta-component verbetert de stabiliteit van de coating, vermijdt het oplossen van de coating tijdens het galvaniseerproces en zorgt voor de zuiverheid van de galvanische laag. Bij de daadwerkelijke productie van PCB-VCP-lijnen kan het gebruik van Ru-Ir-Ta-titaniumanoden met composietcoating ervoor zorgen dat de diktefout van de gegalvaniseerde laag van PCB-fijne lijnen binnen ± 3% wordt gecontroleerd, en het opbrengstpercentage van producten wordt met meer dan 10% verhoogd in vergelijking met traditionele loodanodes. Bij de productie van elektrolytisch koperfolie kan de titaniumanode met Ru{9}}Ir-Ta-composietcoating de ruwheid van het koperfolieoppervlak verminderen (Ra kleiner dan of gelijk aan 0,3 μm) en de uniformiteit van de dikte van de koperfolie verbeteren, wat voldoet aan de eisen van hoogwaardige elektronische producten voor de kwaliteit van koperfolie.
2. Pt-coating: galvaniseren van edele metalen en vervangende oplossing voor hard chroom

Bij het galvaniseren van edele metalen (zoals vergulden, rhodiumplating) en vervangingsscenario's voor hard chroom zijn de eisen aan de zuiverheid van de galvanische laag en de milieubescherming van het proces extreem hoog. Het galvaniseren van edele metalen wordt veel gebruikt in hoogwaardige elektronische componenten (zoals connectoren, geïntegreerde schakelingen) en precisie-instrumenten. De gegalvaniseerde laag moet een hoge zuiverheid, goede elektrische geleidbaarheid en corrosieweerstand hebben; Hardverchromen wordt vaak gebruikt bij de oppervlaktebehandeling van mechanische onderdelen (zoals hydraulische cilinders, zuigerstangen) om de slijtvastheid en hardheid van de onderdelen te verbeteren, maar traditioneel hardverchromen maakt gebruik van loodanodes, die lood- produceren dat afvalwater en afgas bevat, wat ernstige milieuvervuiling veroorzaakt en niet voldoet aan de huidige milieubeschermingsnormen (zoals RoHS, REACH). Titaniumanodes met Pt-coating zijn de ideale keuze geworden voor deze scenario's vanwege hun hoge chemische stabiliteit en uitstekende elektrokatalytische activiteit.
Pt-coating is een edelmetaalcoating die wordt bereid door fysische dampafzetting (PVD) of chemische dampafzetting (CVD) op een titaniumsubstraat. Het heeft een extreem hoge chemische inertheid en zal niet oplossen of reageren tijdens het galvaniseerproces, waardoor de zuiverheid van de galvanische laag wordt gegarandeerd. Bij het galvaniseren van edelmetalen kan de titaniumanode met Pt-coating de co-afzetting van onzuiverheidionen (zoals loodionen en ijzerionen) in de gegalvaniseerde laag vermijden, waardoor wordt verzekerd dat de zuiverheid van de gegalvaniseerde laag van edelmetaal groter is dan of gelijk is aan 99,99%. Bij het vervangen van hard chroom (zoals driewaardig verchromen) kan de titaniumanode met Pt-coating de traditionele loodanode vervangen, loodvervuiling elimineren en voldoen aan de eisen op het gebied van milieubescherming. Tegelijkertijd heeft de Pt-coating een hoge elektrokatalytische activiteit voor de oxidatiereactie van de elektrolyt, waardoor de tankspanning van het galvaniseerproces kan worden verlaagd, het energieverbruik met meer dan 15% kan worden verminderd in vergelijking met traditionele loodanodes en de galvaniseerefficiëntie kan worden verbeterd. In de productielijn voor driewaardig verchromen van een fabrikant van auto-onderdelen voldoet het gebruik van titaniumanodes met Pt-coating bijvoorbeeld niet alleen aan de emissienormen voor milieubescherming, maar zorgt er ook voor dat de slijtvastheid van de driewaardige verchromingslaag het niveau bereikt van traditioneel hardverchromen, en de productie-efficiëntie wordt met 20% verhoogd.
(II) Structureel ontwerp en afstemming van procesparameters
Om de prestatievoordelen van het coatingsysteem volledig te kunnen benutten, moeten procesingenieurs op het gebied van galvaniseren/PCB/koperfolie ook een redelijk structureel ontwerp van titaniumanodes uitvoeren en de procesparameters wetenschappelijk afstemmen. Het volgende zal zich richten op het introduceren van de selectie van de anodestructuur (gaas, plaat) en dikte, en de ervaringswaarde van het laden van coatings.
1. Selectie van anodestructuur en dikte: De anodestructuur en -dikte moeten worden bepaald op basis van het specifieke galvaniseerproces en de kenmerken van het werkstuk. Bij de productie van elektrolytisch koperfolie worden vaak gaasanoden (meestal met een maaswijdte van 20-50 mesh) gebruikt. De gaasstructuur kan ervoor zorgen dat de elektrolyt soepel circuleert, de concentratiepolarisatie van het elektrodeoppervlak vermindert en de uniformiteit van de dikte van de koperfolie garandeert; de dikte van de gaasanode is gewoonlijk 0,8-1,2 mm, wat de mechanische sterkte en elektrische geleidbaarheid van de anode in evenwicht kan brengen. Bij verticaal continu galvaniseren van PCB's worden vaak poreuze titaniumplaatanodes (porositeit 30-50%) gebruikt. De poreuze structuur kan het specifieke oppervlak van de anode vergroten, de uniformiteit van de stroomverdeling verbeteren en het "randeffect" van de printplaat vermijden; de dikte van de poreuze titaniumplaatanode is gewoonlijk 2-3 mm, wat de stabiliteit van de anode kan garanderen tijdens langdurig galvaniseren met hoge snelheid. Bij het galvaniseren van edelmetalen worden vanwege de hoge kosten van Pt-coating vaak plaatanoden met een dikte van 1-2 mm gebruikt om de hoeveelheid gebruikte Pt te verminderen, en wordt het oppervlak van de anode gepolijst om de uniformiteit van de stroomverdeling te verbeteren.
2. Ervaar de waarde van het laden van coatings: Coatingbelasting is een belangrijke parameter die de levensduur en elektrokatalytische activiteit van titaniumanodes beïnvloedt. Verschillende galvaniseerprocessen stellen verschillende eisen aan het laden van de coating. Bij het PCB VCP-galvanisatieproces is de belasting van de Ru-Ir-Ta-composietcoating bijvoorbeeld gewoonlijk 8-12 g/㎡. Als de belasting te laag is, wordt de levensduur van de anode verkort; als de belasting te hoog is, zullen de kosten stijgen en kan de huidige distributie-uniformiteit worden beïnvloed. In het productieproces van elektrolytische koperfolie bedraagt de belasting van de Ru-Ir-Ta-composietcoating gewoonlijk 12-15 g/㎡ om te voldoen aan de eisen van langdurige werking met hoge stroomdichtheid (15-20A/㎡). Bij het galvaniseren van edelmetalen bedraagt de belasting van de Pt-coating gewoonlijk 0,5-1 g/㎡. Vanwege de hoge katalytische activiteit van Pt kan een kleine hoeveelheid lading aan de galvanische vereisten voldoen, en een te hoge lading zal de kosten aanzienlijk verhogen. Opgemerkt moet worden dat de coatingbelasting moet worden afgestemd op de werkstroomdichtheid. Over het algemeen geldt dat hoe hoger de werkstroomdichtheid, hoe hoger de vereiste coatingbelasting om de levensduur van de anode te garanderen.
|
Coatingsysteem
|
Kerntoepassingsscenario's |
Impact op coating/proces |
Structurele ontwerpvereisten |
Kernvoordelen |
|
Ru-Ir-Ta composietcoating |
PCB verticaal continu galvaniseren (VCP), productie van elektrolytische koperfolie, galvaniseren met fijne lijnen |
Zorg voor een uniforme stroomverdeling; verminder de fout in de laagdikte (minder dan of gelijk aan ± 3%); de efficiëntie van het galvaniseren verbeteren (toename met 10-20%); verminder de ruwheid van de coating (Ra kleiner dan of gelijk aan 0,3 μm) |
PCB-galvanisatie: poreuze titaniumplaat (porositeit 30-50%), dikte 2-3 mm; elektrolytische koperfolie: gaasanode (maaswijdte 20-50 mesh), dikte 0,8-1,2 mm; coatingbelasting 8-15g/㎡ |
Uitstekende uniformiteit van de stroomverdeling; hoge katalytische activiteit; goede stabiliteit; geschikt voor galvanisatiescenario's met hoge-dichtheid; hoge kosten-efficiëntie |
|
Pt-coating |
Galvaniseren van edelmetalen (vergulden, rhodiumplateren), vervangen van hard chroom (driewaardig verchromen) |
Zorg voor een hoge zuiverheid van de gegalvaniseerde laag (groter dan of gelijk aan 99,99%); loodvervuiling elimineren (voldoen aan de RoHS/REACH-normen); verlaag de tankspanning (energiebesparing met 15-20%) |
Plaatanode, dikte 1-2 mm; oppervlak polijsten; coatingbelasting 0,5-1g/㎡; PVD/CVD-voorbereidingsproces |
Extreem hoge chemische stabiliteit; geen oplossing tijdens galvaniseren; milieubescherming en naleving; hoge elektrokatalytische activiteit; geschikt voor hoogwaardige galvanisatiescenario's- |
IV. Waterbehandelings-/EDI-/functionele watersysteemingenieurs (Persona C): productie-oplossingen voor efficiëntiebalans en naleving van regelgeving
(I) Kernpunten voor coatingselectie in desinfectie- en zuiveringsscenario's
Voor waterbehandeling/EDI/functionele watersysteemingenieurs is de kernvraag het realiseren van efficiënte desinfectie of waterzuivering, ervoor zorgen dat de kwaliteit van het afvalwater voldoet aan de relevante nationale normen (zoals GB 5749《Drinking Water Health Standard express, GB/T 11446《Electronic Grade Water Quality Standard express), en tegelijkertijd het energieverbruik en de bedrijfskosten van het waterbehandelingssysteem beheersen. De prestaties van de titaniumanodecoating hebben rechtstreeks invloed op de efficiëntie van het waterbehandelingsproces (zoals de efficiëntie van de chloorproductie, de efficiëntie van de ionenverwijdering), het energieverbruik en de veiligheid van de waterkwaliteit. Het volgende zal zich richten op het analyseren van de belangrijkste punten van coatingselectie in twee typische scenario's (desinfectie en EDI-behandeling met ultrapuur water) en de toepassing van overeenkomstige coatingsystemen (Ru-Ir-Sn-coating en Ir-Ta-coating).
1. Ru-Ir-Sn-coating: efficiëntiebenchmark voor natriumhypochlorietgeneratoren

Natriumhypochlorietgeneratoren worden veel gebruikt bij de desinfectie van drinkwater, desinfectie van zwembadwater, desinfectie van ziekenhuisafvalwater en andere scenario's. Hun kernprincipe is het elektrolyseren van een natriumchlorideoplossing om natriumhypochloriet (een breed- desinfectiemiddel) te genereren via titaniumanodes. Voor dit scenario zijn de belangrijkste vereisten voor het coatingsysteem een hoge efficiëntie van de chloorontwikkeling, een laag energieverbruik en geen secundaire vervuiling (zoals het oplossen van zware metaalionen). Ru-Ir-Sn-composietcoating is een ternaire oxidecoating bestaande uit rutheniumoxide, iridiumoxide en tinoxide, wat de efficiëntiebenchmark is voor natriumhypochlorietgeneratoren.
De Ru-Ir-componenten in de Ru-Ir-Sn-coating hebben een hoge elektrokatalytische activiteit voor de chloorontwikkelingsreactie, die op efficiënte wijze de oxidatie van chloride-ionen in de natriumchloride-oplossing kan katalyseren om chloorgas te genereren, en vervolgens kan reageren met water om natriumhypochloriet te genereren. De efficiëntie van de chloorontwikkeling van de Ru{4}}Ir--coating kan meer dan 95% bereiken, wat aanzienlijk hoger is dan dat van traditionele grafietanodes (ongeveer 70%). De Sn-component in de coating kan de stabiliteit van de coating verbeteren, de oplossnelheid van de coating verminderen en de secundaire vervuiling van de waterkwaliteit vermijden die wordt veroorzaakt door het oplossen van zware metaalionen (zoals Ru, Ir). Tegelijkertijd heeft de Ru-Ir--coating een lage overpotentiaal voor chloorontwikkeling, waardoor de elektrolysespanning van de natriumhypochlorietgenerator kan worden verlaagd, het energieverbruik met meer dan 20% kan worden verlaagd in vergelijking met traditionele grafietanodes, en de bedrijfskosten van het waterbehandelingssysteem aanzienlijk kunnen worden verlaagd. Bij de daadwerkelijke toepassing van een grootschalige drinkwaterzuiveringsinstallatie op grote schaal kan het gebruik van Ru{15}Ir-Sn-gecoate titaniumanodes in natriumhypochlorietgeneratoren het resterende chloorgehalte in het effluent stabiel maken op 0,3-0,5 mg/l (voldoen aan de GB 5749-normen), en het energieverbruik per eenheid chloorproductie bedraagt slechts 2,5 kWh/kg Cl₂, wat veel lager is dan het landelijk gemiddelde niveau (3,5 kWh/kg Cl₂). Bovendien kan de Ru-Ir-Sn-coating zich aanpassen aan de fluctuaties van de concentratie van de natriumchlorideoplossing (5-20%) en de temperatuur (5-40 graden) in het feitelijke waterbehandelingsproces, waardoor de stabiele werking van de natriumhypochlorietgenerator wordt gegarandeerd.
2. Ir-Ta-coating: compatibiliteitsontwerp voor EDI-modules

EDI-technologie (Elektro-ionisatie) is een sleuteltechnologie voor het bereiden van ultra-zuiver water (geleidingsvermogen kleiner dan of gelijk aan 0,1 μS/cm) en wordt veel gebruikt in de halfgeleider-, elektronische, farmaceutische en andere industrieën. Het kernonderdeel van het EDI-systeem is de EDI-module, die de diepe verwijdering van ionen in water realiseert door de gecombineerde werking van ionenuitwisselingshars en een elektrisch veld. Titaniumanodes zijn belangrijke componenten van de EDI-module, die het elektrische veld leveren dat nodig is voor de ionenuitwisselingsreactie. Voor dit scenario zijn de belangrijkste vereisten voor het coatingsysteem een hoge stabiliteit in het elektrolyseproces, geen oplossing van onzuivere ionen en een goede compatibiliteit met de EDI-module. Ir-Ta-coating is de eerste keuze geworden voor EDI-modules vanwege de extreem hoge chemische stabiliteit en stabiliteit van de zuurstofontwikkeling.
In de EDI-module moet de titaniumanode lange tijd in een zeer{0}}zuivere wateromgeving (geleidingsvermogen kleiner dan of gelijk aan 10 μS/cm) en een hoge elektrische veldintensiteit werken. De Ir-Ta-coating heeft een extreem hoog zuurstofontwikkelingspotentieel en chemische stabiliteit, waardoor het oplossen van de coating tijdens het elektrolyseproces kan worden voorkomen, ervoor kan worden gezorgd dat er geen onzuivere ionen (zoals Ir, Ta) in het ultra-zuivere water worden geïntroduceerd, en wordt voldaan aan de vereisten voor waterkwaliteit van elektronische kwaliteit (GB/T 11446). Tegelijkertijd heeft de Ir-Ta-coating stabiele zuurstofontwikkelingsprestaties, die een stabiele werkspanning kunnen handhaven tijdens de lange- termijnwerking van de EDI-module, de fluctuatie van de elektrische veldintensiteit kunnen vermijden en de ionenverwijderingsefficiëntie van de EDI-module kunnen garanderen. Bij het ontwerp van de titaniumanode met Ir-Ta-coating voor EDI-modules moet ook aandacht worden besteed aan compatibiliteit met de stroomkanaalstructuur van reguliere EDI-modulemerken (zoals GE, Siemens), zodat de anode perfect in de module kan worden geïnstalleerd en de stroomverdeling uniform is. Bij de daadwerkelijke toepassing van het ultra-zuivere waterbereidingssysteem van een halfgeleiderfabriek kan het gebruik van Ir-Ta-coating titaniumanodes in EDI-modules de geleidbaarheid van het geproduceerde ultra-zuivere water stabiel maken op minder dan of gelijk aan 0,06 μS/cm, en de EDI-module heeft al meer dan vijf jaar stabiel gewerkt, zonder dat onderhoud nodig is, waardoor de bedrijfskosten van de ultra-puur watersysteem.
(II) Veiligheid van de waterkwaliteit en naleving van de regelgeving
Voor waterbehandelings-/EDI-/functionele watersysteemingenieurs is de veiligheid van de waterkwaliteit de topprioriteit, en het is noodzakelijk om er strikt voor te zorgen dat het waterbehandelingsproces voldoet aan de relevante nationale en industriële normen. Het volgende zal zich richten op de introductie van de controlemaatregelen voor de precipitatie van metaalionen en de optimalisatiemethoden van het energieverbruik, om ingenieurs te helpen de balans te realiseren tussen de efficiëntie van waterbehandeling en de veiligheid van de waterkwaliteit, en om naleving van de regelgeving te garanderen.

1. Controlemaatregelen tegen neerslag van metaalionen: De precipitatie van metaalionen (zoals Ru, Ir, Ta, Pt) uit titaniumanodecoatings is een van de belangrijkste factoren die de veiligheid van de waterkwaliteit beïnvloeden. Om de precipitatie van metaalionen onder controle te houden, is het eerst nodig om een coatingsysteem te selecteren met hoge stabiliteit en lage oplossnelheid (zoals Ru-Ir-Sn-coating, Ir-Ta-coating). Ten tweede is het noodzakelijk om de kwaliteit van de coating tijdens het productieproces van titaniumanodes strikt te controleren, zoals het waarborgen van de uniformiteit en compactheid van de coating, en het vermijden van coatingdefecten (zoals gaatjes, scheuren) die tot een versnelde oplossing kunnen leiden. Bovendien is het noodzakelijk om regelmatig het gehalte aan metaalionen in het effluentwater te detecteren tijdens de werking van het waterbehandelingssysteem. In scenario's voor desinfectie van drinkwater moet het gehalte aan zware metaalionen (zoals Ru, Ir) in het effluentwater bijvoorbeeld onder de 0,001 mg/l worden gehouden (voldoet aan de GB 5749-normen); in elektronische ultra{9}}zuivere waterbereidingsscenario's moet het gehalte aan metaalionen onder de 1ppt worden gehouden (voldoet aan de GB/T 11446-normen). De detectiemethoden kunnen gebruik maken van inductief gekoppelde plasmamassaspectrometrie (ICP-MS) voor nauwkeurige metingen. Als het gehalte aan metaalionen de norm overschrijdt, is het noodzakelijk om de integriteit van de titaniumanodecoating tijdig te controleren en indien nodig de anode te vervangen.
2. Methoden voor optimalisatie van energieverbruik: Het energieverbruik is een belangrijk onderdeel van de bedrijfskosten van het waterbehandelingssysteem. Het optimaliseren van het energieverbruik van titaniumanodes kan de bedrijfskosten effectief verlagen. De belangrijkste methoden voor het optimaliseren van het energieverbruik zijn onder meer: (1) Het selecteren van een coatingsysteem met een laag overpotentiaal (zoals Ru-Ir--coating voor chloorontwikkeling, Ir-Ta-coating voor zuurstofontwikkeling), dat de elektrolysespanning kan verlagen en zo het energieverbruik kan verminderen. (2) Het optimaliseren van de structuur en lay-out van titaniumanodes, zoals het gebruik van poreuze anodes om het specifieke oppervlak van de anode te vergroten, de stroomdichtheid op het anodeoppervlak te verminderen en de overpotentiaal te verminderen. (3) Controle van de bedrijfsparameters van het waterbehandelingssysteem, zoals het optimaliseren van de elektrolytconcentratie (zoals de concentratie van natriumchlorideoplossing in natriumhypochlorietgeneratoren), temperatuur en stroomsnelheid, om ervoor te zorgen dat het systeem onder de optimale werkomstandigheden werkt. (4) Regelmatig reinigen van het oppervlak van titaniumanodes om vuil en aanslag op het oppervlak te verwijderen, vermijd het verhogen van de weerstand van het anodeoppervlak en zorg voor een stabiele werking van de anode. In een gemeentelijke rioolwaterzuiveringsinstallatie wordt bijvoorbeeld, na het optimaliseren van de structuur van de Ru-Ir-Sn-coating van titaniumanodes en de bedrijfsparameters, het energieverbruik per eenheid van het desinfectiesysteem met 25% verlaagd en bedragen de jaarlijkse energiebesparingskosten meer dan 1 miljoen yuan.
|
Coatingsysteem |
Kerntoepassingsscenario's |
Belangrijkste prestatieparameters |
Nalevingsindicatoren |
Voordelen |
|
Ru-Ir-Sn-coating |
Natriumhypochlorietgeneratoren, desinfectie van drinkwater, desinfectie van zwembadwater, desinfectie van ziekenhuisafvalwater |
Efficiëntie van chloorontwikkeling Groter dan of gelijk aan 95%; energieverbruik per eenheid chloorproductie Minder dan of gelijk aan 2,5 kWh/kg Cl₂; oplossnelheid van coating Minder dan of gelijk aan 0,001 mg/(L·h) |
De kwaliteit van het afvalwater voldoet aan GB 5749; gehalte aan zware metaalionen Minder dan of gelijk aan 0,001 mg/l; geen secundaire vervuiling |
Hoge efficiëntie van de chloorontwikkeling; laag energieverbruik; goede stabiliteit; geen secundaire vervuiling; geschikt voor diverse desinfectiescenario's |
|
Ir-Ta-coating |
EDI-modules, elektronische bereiding van ultra-zuiver water, behandeling van hoog-zuiver water |
Stabiliteit van de zuurstofontwikkeling: fluctuatie in de werkspanning Minder dan of gelijk aan 5 mV; efficiëntie van ionenverwijdering Groter dan of gelijk aan 99,9%; oplossnelheid coating Minder dan of gelijk aan 0,0001 mg/(L·h) |
De kwaliteit van het afvalwater voldoet aan GB/T 11446; metaalionengehalte Minder dan of gelijk aan 1ppt; compatibel met reguliere EDI-modulemerken |
Extreem hoge chemische stabiliteit; geen neerslag van onzuivere ionen; stabiele werking; lange levensduur; goede compatibiliteit met EDI-modules |
V. Nieuwe energie-/waterstofenergie-/elektrochemische R&D-ingenieurs (Persona D): hoge tolerantie voor bedrijfsomstandigheden en opschalingsontwerp-
(I) Selectie van coatingduurzaamheid onder extreme bedrijfsomstandigheden
Voor nieuwe energie-/waterstofenergie-/elektrochemische R&D-ingenieurs is de kernvraag het ontwikkelen van titaniumanodes die zich kunnen aanpassen aan extreme bedrijfsomstandigheden (zoals hoge stroomdichtheid, sterke zuurgraad, hoge temperatuur, hoge druk) in nieuwe energiesystemen (zoals PEM-elektrolyzers, chloor-alkali-elektrolyse, oxidatie van lithiumbatterijmateriaal), het garanderen van een stabiele werking van het systeem op de lange- termijn, en het realiseren van de opschaling-van de technologie van laboratorium tot engineering. De duurzaamheid van de coating onder extreme bedrijfsomstandigheden is de sleutel om aan deze vraag te voldoen. Het volgende zal zich richten op het analyseren van de selectie van twee typische coatingsystemen (coating met hoog iridiumgehalte en Ru{5}}Ir gradiëntcoating) en hun duurzaamheid onder extreme bedrijfsomstandigheden.
1. Hoge iridiumcoating (Ir groter dan of gelijk aan 80%): lange- termijngarantie voor PEM-elektrolyzers

PEM-elektrolyseapparaten (Proton Exchange Membrane) zijn kernapparatuur voor de productie van waterstof door middel van waterelektrolyse, die de voordelen hebben van een hoge waterstofproductie-efficiëntie, hoge zuiverheid van waterstof en een snelle responssnelheid. Ze worden veel gebruikt in de opslag van waterstofenergie, brandstofcelvoertuigen en andere nieuwe energievelden. De bedrijfsomstandigheden van PEM-elektrolyseapparaten zijn extreem zwaar: hoge stroomdichtheid (meestal 1000-3000A/㎡), sterke zuurgraad (protonenuitwisselingsmembraan heeft een pH-waarde van minder dan 2), hoge luchtvochtigheid (relatieve vochtigheid groter dan of gelijk aan 95%) en hoge temperaturen (80-100 graden). Onder zulke extreme omstandigheden moet de titaniumanodecoating een extreem hoge katalytische activiteit, chemische stabiliteit en corrosieweerstand hebben. Hoge iridiumcoating (Ir groter dan of gelijk aan 80%, voornamelijk samengesteld uit iridiumoxide) is de langetermijngarantie voor PEM-elektrolyzers geworden vanwege de unieke prestatievoordelen.
De hoge iridiumcoating heeft een extreem lage overpotentiaal voor zuurstofontwikkeling (minder dan of gelijk aan 0,2 V bij 2000 A/㎡), wat de watersplitsingsreactie (zuurstofontwikkelingsreactie) onder hoge stroomdichtheid efficiënt kan katalyseren, de waterstofproductie-efficiëntie van de PEM-elektrolysator kan verbeteren en het energieverbruik kan verminderen. Tegelijkertijd heeft iridiumoxide een extreem hoge chemische stabiliteit in omgevingen met sterke zuren en hoge temperaturen, waardoor het oplossen en ontleden van de coating kan worden voorkomen en de stabiele werking van de anode op lange termijn wordt verzekerd. De nanokristallijne structuur van de coating met een hoog iridiumgehalte kan de agglomeratie en groei van korrels onder langdurige omstandigheden van hoge temperatuur en hoge stroomdichtheid remmen, het specifieke oppervlak van de coating behouden en de verzwakking van de katalytische activiteit vermijden. Bij de daadwerkelijke R&D en toepassing van PEM-elektrolysatoren kan de titaniumanode met een hoge iridiumcoating ervoor zorgen dat de PEM-elektrolysator meer dan 5000 uur stabiel werkt onder omstandigheden van 2000 A/㎡ stroomdichtheid, met een vermindering van de katalytische activiteit van minder dan 5%, wat voldoet aan de lange termijn vereisten van PEM-elektrolysatoren. Bovendien moet het voorbereidingsproces van de coating met een hoog iridiumgehalte (zoals CVD, afzetting van atomaire lagen) ook strikt worden gecontroleerd om de uniformiteit en compactheid van de coating te garanderen en coatingdefecten te voorkomen die tot versneld falen kunnen leiden.
2. Ru-Ir Gradient Coating: aanpassing aan chloor-Alkali- en speciale oxidatieprocessen

Op nieuwe energie-gerelateerde gebieden zoals chloor-alkali-elektrolyse (voor de productie van chloorgas en natronloog, belangrijke grondstoffen voor nieuwe energiebatterijen) en oxidatie van lithiumbatterijmateriaal (voor de productie van lithiumijzerfosfaat, lithiumkobaltoxide en andere kathodematerialen), zijn de bedrijfsomstandigheden ook extreem zwaar: hoge stroomdichtheid (500-2000A/㎡), sterke zuurgraad of sterke alkaliteit, en de co-existentie van zuurstofontwikkeling en chloorontwikkelingsreacties. Het coatingsysteem moet een goede katalytische activiteit hebben voor zowel zuurstof- als chloorontwikkelingsreacties, en een hoge stabiliteit hebben onder extreme omstandigheden. Ru-Ir-gradiëntcoating (oppervlak is iridium-rijk, onderkant is ruthenium-rijk) is speciaal ontworpen voor zulke complexe extreme omstandigheden, die zich goed kunnen aanpassen aan de behoeften van chloor-alkali en speciale oxidatieprocessen.
Het ontwerp van de Ru{0}}Ir-gradiëntcoating heeft een 'gradiëntsamenstelling'-structuur: de oppervlaktelaag is rijk aan iridium- (Ir groter dan of gelijk aan 70%), heeft een hoog zuurstofontwikkelingspotentieel en chemische stabiliteit, en is bestand tegen de oxidatieve corrosie van de elektrolyt, waardoor de stabiliteit van het coatingoppervlak wordt gewaarborgd; de onderste laag is rijk aan ruthenium- (Ru groter dan of gelijk aan 60%), heeft een hoge katalytische activiteit in de chloorontwikkeling en kan de chloorontwikkelingsreactie efficiënt katalyseren, waardoor de procesefficiëntie wordt verbeterd. Deze gradiëntstructuur zorgt ervoor dat de coating zowel een uitstekende stabiliteit van de zuurstofontwikkeling als een katalytische activiteit van de chloorontwikkeling heeft, die zich goed kan aanpassen aan het naast elkaar bestaan van zuurstofontwikkelings- en chloorontwikkelingsreacties bij chloor-alkali-elektrolyse en oxidatieprocessen van lithiumbatterijmateriaal. Tegelijkertijd heeft de Ru-Ir-gradiëntcoating een hoge tolerantie voor hoge stroomdichtheid, die stabiel kan werken bij een stroomdichtheid van 1500A/㎡, met een levensduur van meer dan 3 jaar. Bij de daadwerkelijke toepassing van de oxidatieproductielijn van een fabrikant van lithiumbatterijmateriaal kan het gebruik van Ru-Ir-gradiëntcoating titaniumanodes de oxidatiesnelheid van lithiumbatterijmaterialen met 30% verhogen, en het energieverbruik per eenheid product met 20% verminderen, wat de productie-efficiëntie aanzienlijk verbetert en de productiekosten verlaagt.
(II) Strategie opschalen- van laboratoriumschaal naar engineering
Voor nieuwe energie/waterstofenergie/elektrochemische R&D-ingenieurs is het realiseren van de -opschaling van titaniumanodetechnologie van laboratorium naar engineering een belangrijke taak. Het opschalingsproces- moet de problemen van coatinguniformiteit, structureel ontwerp en prestatieconsistentie oplossen. Het volgende zal zich richten op het introduceren van de opschalingsstrategieën- vanuit twee aspecten: het coatingvoorbereidingsproces en het structurele ontwerp van de anode.
1. Coatingvoorbereidingsproces opschalen-: Het coatingvoorbereidingsproces in het laboratorium is meestal kleinschalig- (zoals borstelcoaten, dompelcoaten), waardoor het moeilijk is om te voldoen aan de eisen van grootschalige productie- in termen van coatinguniformiteit en productie-efficiëntie. Daarom is het noodzakelijk om grootschalige en uiterst nauwkeurige voorbereidingsprocessen voor coatings- toe te passen, zoals chemische dampafzetting (CVD), elektroforetische coating en thermische decompositiecoating. Het CVD-proces kan de uniforme afzetting van coating op het oppervlak van titaniumsubstraten met grote- oppervlakken realiseren, met een hoge zuiverheid en compactheid van de coating, wat geschikt is voor de bereiding van hoogwaardige coatings-, zoals hoogwaardige iridiumcoatings. Het elektroforetische coatingproces kan de snelle coating van titaniumsubstraten met grote- oppervlakken realiseren, met een hoge productie-efficiëntie en goede coatinguniformiteit, wat geschikt is voor de bereiding van coatings uit de Ru-Ir-serie en Ir-Ta-serie. Het thermische decompositiecoatingproces is een volwassen, grootschalig coatingvoorbereidingsproces, dat de voordelen heeft van een eenvoudig proces, lage kosten en gemakkelijke opschaling-, en wordt veel gebruikt bij de industriële productie van Ru-Ir-Sn, Ru-Ir-Ta en andere composietcoatings. Tijdens het opschalen-van het coatingvoorbereidingsproces is het noodzakelijk om de procesparameters (zoals temperatuur, druk, concentratie, tijd) strikt te controleren om de consistentie van de coatingprestaties tussen verschillende batches te garanderen. Bij de opschaling van de productie van coatings met een hoog iridiumgehalte voor PEM-elektrolysatoren worden de CVD-procesparameters (zoals reactietemperatuur 800 graden, reactiedruk 500 Pa, reactietijd 2 uur) bijvoorbeeld strikt gecontroleerd, zodat de uniformiteit van de coatingdikte van titaniumsubstraten met een groot oppervlak (1 m×2 m) binnen ± 5% wordt geregeld en de prestatieconsistentie tussen batches goed is.
2. Structureel ontwerp van de anode opschalen-: De anodestructuur in het laboratorium is doorgaans klein- (zoals bladanodes met een afmeting van 5 cm×5 cm), wat niet kan voldoen aan de eisen van de engineering van grootschalige apparatuur- (zoals PEM-elektrolyseapparaten met een stapeloppervlak van meer dan 1 ㎡) in termen van stroomverdeling en elektrolytcirculatie. Daarom is het noodzakelijk om een geoptimaliseerd ontwerp van de anodestructuur uit te voeren, zoals het aannemen van poreuze structuren, gaasstructuren en modulaire ontwerpen. De poreuze anodestructuur kan het specifieke oppervlak van de anode vergroten, de uniformiteit van de stroomverdeling verbeteren en de concentratiepolarisatie van het elektrodeoppervlak verminderen, wat geschikt is voor PEM-elektrolyzers en andere scenario's met hoge stroomdichtheid. De gaasanodestructuur kan de circulatie van elektrolyt vergemakkelijken, de drukval van het systeem verminderen en is geschikt voor chloor-alkali-elektrolyse en andere stroomelektrolysescenario's. Door het modulaire ontwerp kunnen anodes met een groot-oppervlak worden geassembleerd en vervangen, wat handig is voor het onderhoud en de bediening van technische apparatuur. Tijdens het opschalen-van de anodestructuur is het noodzakelijk om vloeistofsimulatie en elektrische simulatie uit te voeren om de lay-out en structuurparameters van de anode te optimaliseren, de uniforme verdeling van stroom en elektrolyt te garanderen en lokale oververhitting en ongelijkmatige corrosie te voorkomen. In het opschalingsontwerp van Ru{15}Ir-titaniumanoden met gradiëntcoating voor chloor{16}}alkali-elektrolysatoren wordt bijvoorbeeld de gaasanodestructuur (maaswijdte 30 mesh, dikte 1,5 mm) overgenomen en wordt de anode-indeling geoptimaliseerd door middel van vloeistofsimulatie, zodat de huidige verdelingsuniformiteit van de elektrolysator met groot oppervlak (5m×3m) wordt geregeld binnen ±10%, en de elektrolytcirculatie verloopt soepel, wat voldoet aan de eisen van grootschalige productie op grote schaal.
|
Coatingsysteem |
Toepasselijke extreme bedrijfsomstandigheden |
Kernprestaties |
Belangrijkste opschalingspunten- |
Voordelen |
|
Hoge iridiumcoating (Ir groter dan of gelijk aan 80%) |
PEM-elektrolyseapparaten: hoge stroomdichtheid (1000-3000A/㎡), sterke zuurgraad (pH<2), high humidity (≥95%), high temperature (80-100℃) |
Overpotentiaal voor zuurstofontwikkeling Minder dan of gelijk aan 0,2 V (2000 A/㎡); Stabiliteitstest van 5000 uur: activiteitsverzwakkingspercentage kleiner dan of gelijk aan 5%; corrosiesnelheid Minder dan of gelijk aan 0,001 mm/jaar |
Coatingvoorbereiding: CVD-proces, controle van temperatuur/druk/tijd; anodestructuur: poreuze structuur, modulair ontwerp; zorgen voor uniformiteit van de coating op substraten met grote- oppervlakken |
Extreem hoge katalytische activiteit in de ontwikkeling van zuurstof; goede stabiliteit onder extreme omstandigheden; lange levensduur; geschikt voor PEM-elektrolyse-opschaling- |
|
Ru-Ir Gradiëntcoating |
Chloor-alkali-elektrolyse, oxidatie van lithiumbatterijmateriaal: hoge stroomdichtheid (500-2000A/㎡), sterk zuur/alkali, co-existentie van zuurstofontwikkeling + chloorontwikkeling |
Overpotentiaal chloorontwikkeling Minder dan of gelijk aan 0,15 V; overpotentiaal zuurstofontwikkeling Minder dan of gelijk aan 0,8 V; Stabiliteitstest over een periode van drie jaar: afname van de activiteit Minder dan of gelijk aan 10%; corrosiesnelheid Minder dan of gelijk aan 0,005 mm/jaar |
Coatingvoorbereiding: elektroforetische coating + thermische ontleding, samenstelling van de controlegradiënt; anodestructuur: gaasstructuur, geoptimaliseerde lay-out; zorgen voor een uniforme stroom-/elektrolytverdeling |
Katalytische activiteit met dubbele-functie (zuurstofontwikkeling + chloorontwikkeling); hoge tolerantie voor extreme omstandigheden; geschikt voor het opschalen van complexe processen-; hoge kosten-effectiviteit |
VI. Inkoop-/toeleveringsketenmanagers (Persona E): technische specificaties en strategieën voor leveranciersbeheer
(I) Formulering van technische specificaties voor biedingen: belangrijke kwaliteitscontrolepunten
Voor inkoop-/toeleveringsketenmanagers is de kernvraag het waarborgen van de kwaliteit van titaniumanodes, terwijl de inkoopkosten onder controle worden gehouden, kwaliteitsrisico's en supply chain-risico's worden vermeden en de soepele voortgang van de productie wordt gewaarborgd. Het formuleren van wetenschappelijke en redelijke technische specificaties voor biedingen is de sleutel tot het realiseren van deze vraag. De technische specificaties moeten de kwaliteitsindicatoren, testmethoden en acceptatienormen van titaniumanodes duidelijk definiëren en de kwaliteit van titaniumanodes effectief vanaf de bron controleren. Het volgende zal zich richten op het introduceren van de belangrijkste kwaliteitscontrolepunten bij het formuleren van technische specificaties voor biedingen.
1. Verduidelijking van kernprestatie-indicatoren

Volgens de daadwerkelijke toepassingsscenario's van titaniumanodes (zoals corrosiebescherming, galvaniseren, waterbehandeling) is het noodzakelijk om de kernprestatie-indicatoren van het coatingsysteem duidelijk te definiëren. Voor bijvoorbeeld Ru-Ir-coating van titaniumanodes die worden gebruikt bij kathodische bescherming van de bodem, zijn de belangrijkste prestatie-indicatoren onder meer de overpotentiaal van chloorontwikkeling (minder dan of gelijk aan 0,15 V), corrosiesnelheid (minder dan of gelijk aan 0,01 mm/jaar), levensduur (groter dan of gelijk aan 15 jaar), coatingbelasting (5-12 g/㎡), enz.; voor titaniumanodes met Ir-Ta-coating die in maritieme omgevingen worden gebruikt, omvatten de belangrijkste prestatie-indicatoren het potentieel voor zuurstofontwikkeling (groter dan of gelijk aan 1,6 V), corrosiesnelheid (minder dan of gelijk aan 0,005 mm/jaar), potentieel fluctuatiebereik (kleiner dan of gelijk aan 5 mV), enz.; Voor titaniumanodes met Pt-coating die worden gebruikt bij het galvaniseren van edele metalen, omvatten de belangrijkste prestatie-indicatoren de zuiverheid van de coating (groter dan of gelijk aan 99,9%), levensduur (groter dan of gelijk aan 5 jaar), coatingbelasting (0,5-1 g/㎡), enz. Tegelijkertijd is het noodzakelijk om de technische parameters van het titaniumsubstraat duidelijk te definiëren, zoals het materiaal (industrieel puur titanium in overeenstemming met GB/T 3621), zuiverheid (groter dan of gelijk aan 99,6%), oppervlakteruwheid (Ra 1,6-3,2 μm), enz., om de basisprestaties van de titaniumanode te garanderen.
2. Formulering van testmethoden en acceptatienormen

Duidelijke testmethoden en acceptatienormen zijn de garantie voor het verifiëren of titaniumanodes aan de technische eisen voldoen. Voor de testmethoden van coatingprestatie-indicatoren is het noodzakelijk om de toepasselijke nationale of internationale normen (zoals ASTM, GB/T) en de vereiste testapparatuur te specificeren. De test van de overpotentiaal van de chloorontwikkeling moet bijvoorbeeld worden uitgevoerd in overeenstemming met de ASTM G91-norm, met behulp van een elektrochemisch werkstation om de polarisatiecurve van de anode te meten; de test van de coatingbelasting moet worden uitgevoerd met behulp van een inductief gekoppelde plasma-emissiespectrometer (ICP-OES) nadat de coating is opgelost. Voor de acceptatienormen is het noodzakelijk om het gekwalificeerde bereik van elke prestatie-indicator, de bemonsteringsverhouding en bemonsteringsmethode van de geleverde producten, en de behandelingsmethoden voor niet-gekwalificeerde producten duidelijk te definiëren. De bemonsteringsverhouding van titaniumanodes bij batchlevering mag bijvoorbeeld niet minder zijn dan 3%, en als er een enkel goedkeurend product in het monster wordt aangetroffen, moet een volledige inspectie worden uitgevoerd; als bij de volledige inspectie meer dan 5% niet-gekwalificeerde producten wordt aangetroffen, moet de gehele partij producten worden geretourneerd of herwerkt. Daarnaast is het ook noodzakelijk om de acceptatieprocedures vast te leggen, zoals de gezamenlijke acceptatie door koper en leverancier, het overleggen van testrapporten door de leverancier en de schriftelijke bevestiging van acceptatieresultaten door beide partijen.
3. Vereisten voor leverancierskwalificaties en technische capaciteiten
Om de stabiliteit van de productkwaliteit en leveringscapaciteit te garanderen, is het noodzakelijk om de kwalificatie-eisen van de leverancier duidelijk te definiëren in de technische specificaties van de aanbesteding. De leverancier moet bijvoorbeeld beschikken over een onafhankelijke rechtspersoonlijkheid, een productielicentie voor titaniumanodes en relevante certificeringen voor het kwaliteitsmanagementsysteem (zoals ISO 9001); meer dan 5 jaar productie-ervaring hebben met titaniumanodecoatingsystemen, en succesvolle toepassingscasussen hebben op de overeenkomstige gebieden (zoals het verstrekken van prestatieverificatierapporten en getuigenissen van gebruikers van corrosiebeschermingsprojecten); beschikken over volledige productieapparatuur (zoals thermische ontledingsovens, apparatuur voor elektroforetische coating) en testapparatuur (zoals elektrochemische werkstations, ICP-OES), en over professionele R&D- en technische teams die technische ondersteuning en after- aftersalesservice bieden. Daarnaast is het ook noodzakelijk om eisen te stellen aan de leveringscapaciteit en leveringscyclus van de leverancier, zoals ervoor zorgen dat de maandelijkse leveringscapaciteit niet minder is dan de maandelijkse vraag van de koper, en dat de leveringscyclus niet langer duurt dan 30 dagen nadat het contract is ondertekend, om te voorkomen dat de productievoortgang van de koper wordt beïnvloed door vertraagde levering.
(II) Strategieën voor leveranciersbeheer en risicobeheersing
Naast het formuleren van strikte technische specificaties voor biedingen, moeten inkoop-/toeleveringsketenmanagers ook een compleet leveranciersbeheersysteem opzetten om het gehele-procesbeheer en de risicobeheersing van leveranciers te realiseren, waardoor de stabiele levering en kwaliteit van titaniumanoden wordt gegarandeerd. Het volgende zal zich richten op de introductie van leveranciersevaluatie en -selectie, in-proceskwaliteitscontrole en after- strategieën voor servicebeheer.

1. Evaluatie- en selectiesysteem van leveranciers:Het opzetten van een multi{0}}dimensionaal leveranciersevaluatie-indexsysteem is de basis voor het selecteren van leveranciers van hoge- kwaliteit. De evaluatie-indicatoren moeten niet alleen de productkwaliteit, prijs en leveringscyclus omvatten, maar ook technische mogelijkheden, after- service, financiële status en bedrijfsreputatie. Voor de eerste evaluatie van leveranciers moeten audits op locatie- worden uitgevoerd om de productieomstandigheden, de werking van het kwaliteitsmanagementsysteem, de technische mogelijkheden en het voorraadbeheer van de leverancier te verifiëren. Controleer bijvoorbeeld of de productieapparatuur van de leverancier geavanceerd en compleet is, of het coatingvoorbereidingsproces voldoet aan de technische eisen, of de testapparatuur gekalibreerd en effectief is en of de productielocatie schoon en ordelijk is. Voor de herevaluatie van bestaande leveranciers moet een dynamisch evaluatiemechanisme worden opgezet, en de prestaties van de leverancier in de afgelopen samenwerkingsperiode (zoals het productkwalificatiepercentage, het tijdige leveringspercentage, de reactiesnelheid van de aftersalesservice) moeten regelmatig worden geëvalueerd (zoals elke zes maanden of één jaar). Op basis van de evaluatieresultaten worden leveranciers ingedeeld in A-, B-, C- en D-niveaus. Leveranciers op een-niveau zijn belangrijke coöperatieve leveranciers en er kan voorkeursbeleid worden gevoerd, zoals het verhogen van het ordervolume en het verkorten van de betalingscycli; Leveranciers op D-niveau zijn niet-gekwalificeerde leveranciers en moeten van de leverancierslijst worden verwijderd. Bovendien is het noodzakelijk om een mechanisme voor back-upleveranciers op te zetten en twee tot drie alternatieve leveranciers te selecteren voor elk type titaniumanodecoatingsysteem, om verstoringen van de toeleveringsketen als gevolg van het falen van één enkele leverancier te voorkomen.
2. Lopende- kwaliteitscontrole van titaniumanoden:Om ervoor te zorgen dat de kwaliteit van titaniumanodes tijdens het productieproces aan de eisen voldoet, moeten inkoop-/toeleveringsketenmanagers een -proceskwaliteitscontrole uitvoeren, dat wil zeggen professionele kwaliteitsinspecteurs naar de productielocatie van de leverancier sturen om toezicht te houden op en de belangrijkste productieprocessen te inspecteren (zoals de voorbehandeling van titaniumsubstraten, voorbereiding van coatings, warmtebehandeling). Voor het voorbehandelingsproces van titaniumsubstraten is het noodzakelijk om te controleren of de oppervlakteruwheid, zuiverheid en verwijdering van de oxidefilm aan de vereisten voldoen, omdat de kwaliteit van de substraatvoorbehandeling rechtstreeks van invloed is op de hechtkracht tussen de coating en het substraat; voor het coatingvoorbereidingsproces is het noodzakelijk om te controleren of de procesparameters (zoals de concentratie van de coatingoplossing, de coatingtemperatuur, de coatingsnelheid) consistent zijn met de technische specificaties, en om monsters te nemen om de coatinglading en uniformiteit te testen; voor het warmtebehandelingsproces is het noodzakelijk om te controleren of de warmtebehandelingstemperatuur en -tijd aan de vereisten voldoen, omdat warmtebehandeling de kristalstructuur en prestaties van de coating beïnvloedt. Bovendien is het noodzakelijk om van de leverancier te eisen dat hij een compleet productieprocesregistratiesysteem opzet, de belangrijkste parameters en testresultaten van elk productieproces vastlegt en de productieprocesregistraties samen met de geleverde producten ter inspectie aan de koper voorlegt, om de traceerbaarheid van de productkwaliteit te garanderen.
3. After- Servicebeheer en risicorespons:Een goede after--service is een belangrijke garantie voor het oplossen van kwaliteitsproblemen en het garanderen van een soepel verloop van de productie. In de technische specificaties en leveringscontracten is het noodzakelijk om de after{2}}serviceverplichtingen van de leverancier duidelijk te definiëren, zoals het bieden van technische training voor het bedienings- en onderhoudspersoneel van de koper (inclusief het gebruik, onderhoud en foutdiagnose van titaniumanoden); het bieden van 24-uur technisch advies en on- serviceondersteuning op locatie, en de responstijd voor on- service op locatie mag niet langer zijn dan 48 uur voor binnenlandse leveranciers en 72 uur voor buitenlandse leveranciers; voor titaniumanodes met kwaliteitsproblemen binnen de garantieperiode (meestal 1-3 jaar) moet de leverancier gratis vervangings- of reparatiediensten bieden en de economische verliezen compenseren die door de kwaliteitsproblemen worden veroorzaakt. Bovendien moeten inkoop-/toeleveringsketenmanagers een mechanisme voor de behandeling van kwaliteitsproblemen opzetten, de kwaliteitsproblemen van de gebruikte titaniumanodes registreren en volgen, samen met de leverancier de oorzaken van de problemen analyseren en verbeteringsmaatregelen formuleren om herhaling van soortgelijke problemen te voorkomen. Als de coating van titaniumanodes bijvoorbeeld tijdens gebruik loslaat, is het noodzakelijk om te controleren of de hechtkracht tussen de coating en het substraat aan de eisen voldoet, te analyseren of dit wordt veroorzaakt door een onjuiste voorbehandeling van het substraat of een onjuist voorbereidingsproces voor de coating, en van de leverancier te eisen dat hij het productieproces verbetert en gekwalificeerde producten opnieuw levert.
|
Beheerlink |
Belangrijke controlepunten |
Implementatiemethoden |
Risicoresponsmaatregelen |
|
Evaluatie en selectie van leveranciers |
Productkwaliteit, technische mogelijkheden, leveringscapaciteit, after- service, financiële status
|
Multi-dimensionaal evaluatie-indexsysteem; on-audit op locatie van initiële leveranciers; dynamische her{2}}evaluatie van bestaande leveranciers; oprichting van een mechanisme voor back-upleveranciers |
Elimineer ongekwalificeerde leveranciers; onderhoud 2-3 back-upleveranciers voor elk producttype om verstoring van de levering te voorkomen |
|
Kwaliteitscontrole in-proces |
Voorbehandeling van titaniumsubstraten, procesparameters voor coatingvoorbereiding, coatingprestaties, warmtebehandelingsproces |
Regel kwaliteitsinspecteurs op-site; toezicht houden op de belangrijkste productieprocessen; monstertesten van coatingprestaties; volledige productieprocesregistraties vereisen |
Stop op tijd ongekwalificeerde processen; van leveranciers eisen dat zij rectificaties uitvoeren; volg en verifieer de rectificatieresultaten |
|
After{0}}Servicebeheer |
Technische training, technisch advies, reactiesnelheid van de service ter plaatse-, kwaliteitsvolle probleemafhandeling |
Definieer de after{0}}serviceverplichtingen duidelijk in contracten; opzetten van een 24-uurs hotline voor technische ondersteuning; kwaliteitsproblemen registreren en volgen; gezamenlijke analyse van probleemoorzaken |
Gratis vervanging/reparatie vereisen van niet-gekwalificeerde producten binnen de garantieperiode; economische verliezen claimen veroorzaakt door kwaliteitsproblemen; leveranciers stimuleren om processen te verbeteren |
VII. Kleine en middelgrote-bedrijfseigenaren/kleine-batchkopers (Persona F): kosten-effectiviteitsbalans en praktische selectiegids
(I) Analyse van de kernvraag: kosteneffectiviteit voorop en eenvoudige bediening
Voor eigenaren van kleine en middelgrote- ondernemingen (MKB) en kopers van kleine- batches zijn de kerneisen voor titaniumanodes aanzienlijk verschillend van die van grote ondernemingen en professionele ingenieurs. Ze hebben doorgaans de kenmerken van een kleine productieschaal, beperkte kapitaal- en technische middelen en lage vereisten voor ultra-hoge prestatie-indicatoren. Daarom zijn hun kerneisen: ten eerste kosteneffectiviteit, dat wil zeggen het selecteren van titaniumanodecoatingsystemen met de juiste prestaties en redelijke prijzen om buitensporige investeringen te voorkomen; ten tweede, eenvoudige kwaliteitsidentificatie, dat wil zeggen het snel beoordelen van de kwaliteit van titaniumanodes via eenvoudige methoden zonder afhankelijk te zijn van professionele testapparatuur; ten derde, praktische oplossingen voor veel voorkomende problemen, dat wil zeggen het verkrijgen van eenvoudige en bruikbare oplossingen voor veelvoorkomende problemen bij het gebruik van titaniumanodes (zoals schade aan de coating, verminderde efficiëntie) om onderhoudskosten en productiestilstand te verminderen.

Tegen deze achtergrond moeten MKB-eigenaren en kopers van kleine{0}} batches het blind najagen van coatingsystemen met hoge-prestaties en hoge- prijzen (zoals Pt-coating) vermijden en kosten-effectieve coatingsystemen kiezen die aan hun daadwerkelijke gebruiksscenario's voldoen. Voor kleinschalige galvaniseerwerkplaatsen op kleine- schaal (zoals het galvaniseren van hardware, decoratief galvaniseren) kunnen Ru-Ir-Ta-titaniumanoden met een composietcoating bijvoorbeeld voldoen aan de vereisten van uniformiteit en efficiëntie bij het galvaniseren, en de prijs is veel lager dan die van Pt-coating; voor kleinschalige drinkwaterdesinfectieapparatuur (zoals drinkwaterdesinfectiestations op het platteland) hebben Ru{9}}Ir-Sn-gecoate titaniumanodes een hoge chloorontwikkelingsefficiëntie en een laag energieverbruik, wat een kosteneffectieve keuze is; voor kleinschalige projecten op het gebied van corrosiebescherming (zoals kleine ondergrondse pijpleidingen) kunnen Ru-Ir-coating titaniumanodes voldoen aan de lange-beschermingseisen en hebben ze duidelijke kostenvoordelen vergeleken met Ir-Ta-coating.
(II) Praktische methoden voor kwaliteitsidentificatie voor niet-professionals
Vanwege het gebrek aan professionele testapparatuur en technisch personeel hebben MKB-eigenaren en kleine{0}}kopers behoefte aan eenvoudige en praktische kwaliteitsidentificatiemethoden om de kwaliteit van titaniumanodes te beoordelen. Hieronder worden een aantal algemene, praktische methoden voor kwaliteitsidentificatie geïntroduceerd op het gebied van uiterlijkinspectie, eenvoudige prestatietests en verificatie van de kwalificatie van leveranciers.
1. Inspectie van uiterlijk (primair oordeel): Uiterlijkinspectie is de eenvoudigste en meest directe methode voor kwaliteitsidentificatie, waarmee in eerste instantie kan worden beoordeeld of er duidelijke kwaliteitsproblemen zijn bij titaniumanodes. De belangrijkste punten bij de uiterlijkinspectie zijn onder meer: (1) Coatingoppervlak: het coatingoppervlak moet uniform en glad zijn, zonder duidelijke gebreken zoals afbladderen, barsten, gaatjes, belletjes en ongelijkmatige kleuren. Als er afbladder- of scheurverschijnselen optreden, geeft dit aan dat de hechtkracht tussen de coating en het substraat onvoldoende is en dat de anode tijdens gebruik vatbaar is voor defecten; als er veel gaatjes en belletjes zijn, geeft dit aan dat het voorbereidingsproces van de coating defect is, wat de corrosieweerstand en de levensduur van de anode zal verminderen. (2) Titaniumsubstraat: Het titaniumsubstraat mag geen duidelijke vervorming, krassen en roestvlekken vertonen. De dikte van de ondergrond moet overeenkomen met de overeengekomen eisen (kan worden gemeten met een schuifmaat). Als het substraat vervormd of te dun is, heeft dit invloed op de mechanische sterkte en levensduur van de anode. (3) Verbindingsonderdelen: Voor titaniumanodes met verbindingsonderdelen (zoals klemmen, rails) moet de verbinding stevig zijn, zonder losheid of slecht contact. Een slechte verbinding zal leiden tot een verhoogde contactweerstand, een verminderde stroomuitvoer en zal het gebruikseffect beïnvloeden.
2. Eenvoudige prestatietest (praktische verificatie): Voor MKB-eigenaren en kopers van kleine{0}} batches kunnen eenvoudige prestatietests ter plaatse worden uitgevoerd- om de basisprestaties van titaniumanodes te verifiëren zonder afhankelijk te zijn van professionele apparatuur. (1) Geleidbaarheidstest: gebruik een multimeter om de weerstand tussen de twee uiteinden van de titaniumanode te meten. De weerstand van gekwalificeerde titaniumanodes moet klein en uniform zijn. Als de weerstand te groot of ongelijkmatig is, geeft dit aan dat er problemen zijn met de coating of het substraat, wat de stroomverdeling en de gebruiksefficiëntie zal beïnvloeden. (2) Zuurbestendigheidstest (eenvoudige verificatie van de corrosiebestendigheid): Dompel een klein deel van de titaniumanode (of een door de leverancier geleverd monster) gedurende 24 uur bij kamertemperatuur in een 10% zwavelzuuroplossing, haal het eruit en observeer het oppervlak van de coating. Als de coating geen duidelijke verkleuring, afbladderen of oplossen vertoont, geeft dit aan dat de coating een goede zuurbestendigheid heeft; als de coating van kleur verandert of loslaat, geeft dit aan dat de kwaliteit van de coating ongekwalificeerd is. Opgemerkt moet worden dat deze methode slechts een eenvoudige verificatie is en professionele corrosiebestendigheidstests niet kan vervangen. (3) Stabiliteitstest van de stroomuitgang: installeer de titaniumanode in de daadwerkelijke gebruiksapparatuur, gebruik deze onder de normale werkstroomdichtheid en gebruik een voltmeter om het anodepotentieel te meten. Als het potentiële fluctuatiebereik binnen 2 uur binnen ±10 mV ligt, geeft dit aan dat de anode stabiele stroomuitvoerprestaties heeft; als de potentiaal sterk fluctueert, geeft dit aan dat de anodeprestaties onstabiel zijn.
3. Kwalificatie van leveranciers en certificaatverificatie (indirecte garantie): voor MKB-eigenaren en kleine{0}}kopers is het verifiëren van de kwalificatie van de leverancier en de relevante certificaten een belangrijke indirecte manier om de productkwaliteit te garanderen. Ze moeten van leveranciers eisen dat ze relevante certificaten overleggen, zoals een bedrijfslicentie, productielicentie, certificering van het kwaliteitsmanagementsysteem (ISO 9001) en producttestrapporten (zoals het testrapport voor het laden van coatings en het testrapport voor de polarisatiecurve). Tegelijkertijd kunnen ze via brancheverenigingen, onlineplatforms of andere gebruikers informeren naar de reputatie van de leverancier in de sector en naar gebruikersbeoordelingen. Het wordt aanbevolen om leveranciers te kiezen met meer dan 3 jaar productie-ervaring en positieve gebruikersbeoordelingen om te voorkomen dat u namaak- en namaakproducten uit kleine werkplaatsen koopt.
(III) Kosten-beheersing en oplossingen voor veelvoorkomende problemen
1. Strategieën voor kostenbeheersing-: Om de kosten en prestaties in evenwicht te brengen, kunnen MKB-eigenaren en kopers van kleine{0}} batches de volgende kostenbeheersingsstrategieën- toepassen: (1) Selecteer geschikte coatingsystemen op basis van feitelijke scenario's: vermijd, zoals eerder vermeld, het blind najagen van coatingsystemen met hoge- prestaties. Voor algemene galvaniseerscenario's kiest u bijvoorbeeld Ru-Ir-Ta-composietcoating in plaats van Pt-coating; voor algemene scenario's voor bodemcorrosiebescherming kiest u Ru-Ir-coating in plaats van Ir-Ta-coating. (2) Optimaliseer de aankoophoeveelheid en batch: hoewel de aankoop van kleine-batches flexibel is, is de eenheidsprijs meestal hoger. MKB-eigenaren kunnen zich verenigen met andere soortgelijke ondernemingen om gezamenlijke aankopen uit te voeren om de aankoophoeveelheid te vergroten en gunstigere prijzen van leveranciers te verkrijgen. (3) Verleng de levensduur van titaniumanodes door correct gebruik en onderhoud: Correct gebruik en onderhoud kunnen de levensduur van titaniumanodes effectief verlengen en de vervangingsfrequentie verminderen. Vermijd bijvoorbeeld overmatig gebruik (waardoor het verbruik van de coating wordt versneld), reinig regelmatig het oppervlak van de anode (verwijder vuil en aanslag om stabiele prestaties te garanderen) en bewaar de anode in een droge en geventileerde omgeving (vermijd vochtig roesten van de ondergrond).
2. Oplossingen voor veelvoorkomende problemen: Veelvoorkomende problemen bij het gebruik van titaniumanodes door het MKB zijn onder meer schade aan de coating, verminderde stroomopbrengstefficiëntie en een verhoogd energieverbruik. De volgende zijn eenvoudige en bruikbare oplossingen: (1) Schade aan de coating: Als de coating lokaal beschadigd is (zoals krassen, afbladderen) en het beschadigde gebied klein is, kunt u epoxyhars gebruiken om het beschadigde gebied tijdelijk te repareren om verdere corrosie van het titaniumsubstraat te voorkomen; als het schadegebied groot is (meer dan 10% van het totale gebied), wordt aanbevolen om de anode op tijd te vervangen om te voorkomen dat de productiekwaliteit wordt aangetast. (2) Verminderde stroomuitgangsefficiëntie: De belangrijkste redenen voor een verminderde stroomuitgangsefficiëntie zijn verontreiniging van het anodeoppervlak (vuil, aanslag) en een slechte verbinding. De oplossing is om het anodeoppervlak regelmatig schoon te maken met een zachte borstel en verdund zuur (zoals 5% zoutzuur) om vuil en aanslag te verwijderen; controleer de verbindingsdelen van de anode, draai losse bouten vast en vervang gecorrodeerde verbindingsdelen. (3) Verhoogd energieverbruik: Een verhoogd energieverbruik wordt meestal veroorzaakt door een verhoogde weerstand van de anode, wat te wijten kan zijn aan veroudering van de coating of oppervlakteverontreiniging. Als de coating niet ernstig verouderd is, kunt u de prestatie herstellen door het anodeoppervlak te reinigen; als de coating ernstig verouderd is (de levensduur nadert de limiet), moet u de anode tijdig vervangen om een verder stijgend energieverbruik te voorkomen. Bovendien wordt aanbevolen om een eenvoudig gebruiksregistratiesysteem op te zetten om de gebruikstijd, werkomstandigheden en onderhoud van titaniumanodes vast te leggen, wat handig is om de levensduur van anodes te volgen en problemen tijdig op te lossen.
|
Gemeenschappelijke scenario's voor het MKB |
Aanbevolen coatingsysteem |
Kosten-maatregelen |
Veelvoorkomende problemen en oplossingen |
|
Klein-schaal galvaniseren van hardware, decoratief galvaniseren |
Ru-Ir-Ta composietcoating |
Gezamenlijke aankoop met soortgelijke ondernemingen; optimaliseer de stroomdichtheid van het galvaniseren om over{0}} werking te voorkomen |
Coatingschade: Tijdelijk repareren met epoxyhars voor kleine oppervlakken; vervangen voor grote oppervlakken. Verminderde efficiëntie: Reinig het vuil van het anodeoppervlak met verdund zuur |
|
Kleinschalige desinfectie van drinkwater- (drinkwaterstations op het platteland) |
Ru-Ir-Sn-coating |
Kies de juiste anodegrootte op basis van de waterbehandelingscapaciteit; regelmatig onderhouden om de levensduur te verlengen |
Verhoogd energieverbruik: Schone kalkaanslag op anode-oppervlak; controleer de verbindingsdelen op slecht contact |
|
Kleinschalige corrosiebescherming voor ondergrondse pijpleidingen |
Ru-Ir-coating |
Zorg ervoor dat de coatingbelasting overeenkomt met de bodemweerstand om overmatige belasting te voorkomen; kies lokale leveranciers om de transportkosten te verlagen |
Coating peeling: Controleer of dit wordt veroorzaakt door onjuiste installatie; vervang de anode en optimaliseer de installatiemethode |
VIII. Samenvatting: Selectiekader en belangrijkste suggesties voor titaniumanodecoatingsystemen
De selectie van titaniumanodecoatingsystemen is een systematisch project dat gebaseerd moet zijn op de feitelijke toepassingsscenario's en de kerneisen van gebruikers. Verschillende klantgroepen hebben aanzienlijke verschillen in de focus van de selectie vanwege hun verschillende rollen, technische middelen en productieschalen. Dit artikel combineert de selectiestrategieën van titaniumanodecoatingsystemen voor zes typische klantgroepen, en vat een universeel selectiekader samen: ten eerste: verduidelijk de kernvereisten (zoals stabiliteit op lange termijn, precisiecontrole, kosteneffectiviteit); ten tweede: analyseer de belangrijkste kenmerken van het toepassingsscenario (zoals de samenstelling van de elektrolyt, temperatuur, stroomdichtheid, corrosiviteit in de omgeving); ten derde, stem het coatingsysteem af op het scenario en de eisen (selecteer Ru-Ir-serie, Ir-Ta-serie, Pt-serie of composiet/gradiëntcoatings volgens de prestatie-eisen); ten vierde, het verifiëren van de kwaliteit en de capaciteiten van de leverancier (het formuleren van technische specificaties, het uitvoeren van kwaliteitsinspecties, het evalueren van de kwalificaties van leveranciers); Optimaliseer ten slotte het gebruik en onderhoud om de kosten-effectiviteit van titaniumanodes te maximaliseren.

Op basis van het bovenstaande selectiekader worden de volgende belangrijke suggesties gedaan voor verschillende soorten gebruikers: (1) Voor professionele ingenieurs (corrosiebescherming, galvaniseren, waterbehandeling, onderzoek en ontwikkeling op het gebied van nieuwe energie) is het noodzakelijk om zich te concentreren op het matchen van coatingprestaties en scenariokarakteristieken, een wetenschappelijk ontwerp van de belangrijkste parameters uit te voeren en de prestaties van anodes op lange termijn- te verifiëren door middel van professionele tests; (2) Voor inkoop-/toeleveringsketenmanagers is het noodzakelijk om kwaliteit en kosten in evenwicht te brengen, strikte technische specificaties en acceptatienormen te formuleren, een compleet leveranciersbeheersysteem op te zetten en de volledige -procesrisicobeheersing van titaniumanodes te realiseren; (3) Voor MKB-eigenaren en kopers van kleine- batches is het noodzakelijk prioriteit te geven aan kosteneffectiviteit, -eenvoudige methoden voor kwaliteitsidentificatie onder de knie te krijgen, geschikte coatingsystemen te kiezen op basis van de werkelijke behoeften, en de gebruiks- en onderhoudskosten te verlagen door middel van een goede werking en onderhoud.
Met de voortdurende ontwikkeling van industriële elektrochemische technologie evolueren titaniumanodecoatingsystemen ook naar hogere prestaties, lagere kosten en meer milieubescherming. De ontwikkeling van laag-iridium- en iridium-vrije coatingsystemen kan bijvoorbeeld de afhankelijkheid van edele metalen verminderen en de kosten verlagen; de optimalisatie van coatingvoorbereidingsprocessen (zoals afzetting van atomaire lagen) kan de uniformiteit en stabiliteit van coatings verbeteren. Het wordt aanbevolen dat alle soorten gebruikers aandacht besteden aan de nieuwste technologische ontwikkelingen op het gebied van titaniumanodecoatings, voortdurend de selectie van coatingsystemen optimaliseren en de verbetering van hun eigen productieprocessen en de verbetering van de economische voordelen bevorderen.